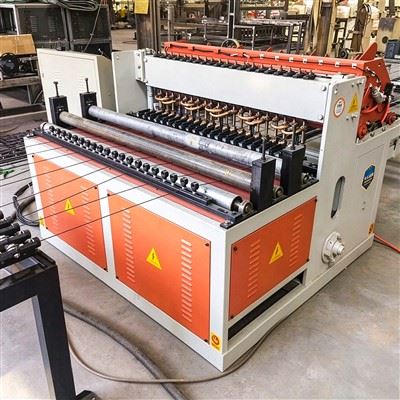
Armatuurvõrku kasutatakse laialdaselt tugevdusmaterjalina kaasaegses raudbetoonkonstruktsioonis. See koosneb piki- ja põikisuunalistest armatuurvarrastest, mis on paigutatud kindlaksmääratud intervallidega ja keevitatud nende ristumiskohtades, et moodustada ühtlaste võremõõtmetega võrkpaneelid. Võrreldes traditsioonilise käsitsi sidumisega võib mehhaniseeritud keevitamine oluliselt parandada tootmise efektiivsust, pakkudes samal ajal ühtlasemaid võrgusilma mõõtmeid, keevisõmbluse kvaliteeti ja valmistoote spetsifikatsioone.
Ehituse industrialiseerimise, monteerimise ja standardiseeritud armatuuri töötlemise arenedesarmeerimisvõrgu keevitusmasinadon muutunud järjest olulisemaks armatuurvarraste töötlemise tehastes, monteeritavate betoonkomponentide tehastes ja infrastruktuuriprojektides. Olenevalt masina konfiguratsioonist saab erinevaid mudeleid kohandada erinevatele armatuuri läbimõõtudele, võrgumõõtmetele, vahenõuetele ja tootmisvõimsustele, mis võimaldab tootjatel täita erinevate ehitusprojektide töötlemisnõudeid.
Peamised funktsionaalsed omadusedterasvõrgu keevitusmasin
Terasvõrguga keevitusmasina põhiülesanne on piki- ja põikisuunaliste terasvarraste automaatne positsioneerimine ja keevitamine eelseadistatud võrevahega, luues seeläbi pidevalt suurusnõuetele vastavaid terasvõrgu lehti.
Võrkpaneelide tootmine hõlmab tavaliselt automaatset etteandmist, sarruse joondamist, positsioneerimist ja keevitamist. Pärast seda, kui operaator on vastavalt tootmisnõuetele määranud sellised parameetrid nagu armatuuri läbimõõt, põiki armatuuri vahekaugus, pikisuunaliste armatuuride arv ja võrgusilma paneeli mõõtmed, saab masin võrgupaneele vastavalt eelseadistatud programmile automaatselt töödelda.
Automaatne positsioneerimine aitab vähendada käsitsi mõõtmisest ja reguleerimisest põhjustatud vigu, parandades võrgusilma mõõtmete ja armatuuri vahede ühtlust.
Theakasutab tavaliselt mitmepunktilist sünkroonkeevitusprotsessi, mis võimaldab üheaegselt keevitada mitut rist- ja pikisuunalise armatuuri vahelist ristumiskohta.
Võrreldes käsitsi keevitamisega üksikutel ristmikel, võib mitmepunktiline sünkroonkeevitus vähendada iga võrgupaneeli jaoks vajalikku töötlemisaega ja parandada keevisõmbluse konsistentsi. Armatuuri töötlemise tehastes, mis peavad pidevalt tootma suurtes kogustes standardiseeritud võrkpaneele, võib see protsess oluliselt parandada tootmise efektiivsust.
Kaasaegsed armeerimisvõrguga keevitusmasinad on tavaliselt varustatud PLC-juhtimissüsteemide ja inimese-masina liidesega (HMI), mis võimaldab operaatoritel seadistada ja reguleerida töötlemisparameetreid vastavalt erinevatele tootespetsifikatsioonidele.
Tüüpilised parameetrid hõlmavad järgmist:
- Armatuuri läbimõõt
- Põiki armatuuri vahekaugus
- Armatuuri pikisuunaline vahekaugus
- Võrgusilma pikkus
- Võrgusilma laius
- Keevitamise parameetrid
- Söötmise kiirus
- Tootmiskogus
Digitaalsete parameetrite seadistused vähendavad erinevate tootespetsifikatsioonide vahel vahetamisel vajalikku käsitsi reguleerimise aega ning parandavad tootmisprotsessi järjepidevust ja korratavust.
Võrgusilma mõõtmed ja armatuuri spetsifikatsioonid on projektiti erinevad, seega peavad tugevdusvõrgu keevitusmasinad suutma hakkama saada erinevate tootespetsifikatsioonidega.
Olenevalt masina mudelist ja konfiguratsioonist saab armatuurvõrguga keevitusmasin toota võrkpaneele, kasutades erineva läbimõõduga armatuurvardaid. Võrgusilmade vahekaugust, paneeli mõõtmeid ja muid toote spetsifikatsioone saab kohandada vastavalt konkreetsetele projektinõuetele.
Armatuuri töötlemisettevõtete puhul mõjutab erinevate sarruse- ja võrguspetsifikatsioonide käsitlemise võimalus otseselt nende võimet teenindada laiemat valikut tellimusi ja tootmisnõudeid.
Armatuurvõrgu tootmise ajal teeb masin korduvaid toiminguid, nagu etteandmine, positsioneerimine, keevitamine ja võrgupaneeli tühjendamine. Seetõttu peavad seadme raamil, etteandemehhanismil ja keevitusmehhanismil olema piisav struktuurne tugevus ja stabiilsus.
Kasutades vastupidavaid keevitatud teraskonstruktsioone, täppisülekande komponente ja hästi läbimõeldud mehaanilist paigutust, saab masin vähendada vibratsiooni ja positsioneerimise kõrvalekaldeid, mis võivad tekkida pikaajalise töö käigus, aidates tagada stabiilse ja pideva tootmise.
Terasvõrgu keevitusmasina peamised töötlemismeetodid
Terasvõrklehtede automatiseeritud tootmine ei ole lihtne keevitusprotsess; see koosneb mitmest etapist, sealhulgas terasvarda etteandmine, paigutus, positsioneerimine, keevitamine ja lõpptoote väljastamine.
Esmalt valmistage ette nõutavate spetsifikatsioonidega armatuurvardad vastavalt armatuurvõrgu projekteerimisnõuetele.
Armatuuri läbimõõt, klass, pikkus ja pinna seisund peaksid vastama tootmisnõuetele. Traatvarda puhul tuleks see lahti kerida ja ette anda vastavalt masina konfiguratsioonile. Eellõigatud armatuurvarraste jaoks tuleks vardad ette valmistada vajaliku pikkusega, lähtudes võrkpaneeli mõõtmetest.
Pikisuunalised armatuurvardad juhitakse masinasse etteandemehhanismi kaudu ja asetatakse täpselt vastavalt eelseadistatud vahekaugusele.
Automaatne etteandesüsteem tagab stabiilse ja pideva armatuuri etteandmise, säilitades samal ajal kõrvuti asetsevate pikisuunaliste armatuuride vahel ühtlase vahekauguse. See tagab täpse positsioneerimise ristsarruse järgnevaks paigaldamiseks ja keevitamiseks, aidates parandada valmis võrkpaneelide mõõtmete ühtlust.
Põiksarrused juhitakse eelseadistatud vahega automaatselt keevitusalasse ja paigutatakse täpselt üle pikisuunalise armatuuri, et moodustada vajalikud ristmikud.
Täpne positsioneerimine selles etapis on võrgusilma ühtlaste mõõtmete säilitamiseks hädavajalik. Automaatse söötmise ja CNC-juhitava positsioneerimise abil saab masin vähendada ristsarrusvarraste käsitsi paigutamisega seotud vahede kõrvalekaldeid, parandades valmis võrkpaneelide mõõtmete ühtlust.
pärast piki- ja põikisuunaliste terasvarraste paigutamist keevitab keevitussüsteem terasvarraste ristumiskohtades.
Sõltuvalt seadme tüübist ja tehnilisest skeemist kasutatakse terasvõrgu lehe keevitamisel tavaliselt selliseid meetodeid nagu takistuskeevitus. Keevitusprotsessi ajal tuleb selliseid parameetreid nagu vool, rõhk ja pingestamise aeg hoida mõistlikult kooskõlas, et tagada keevispunktide stabiilne ühenduskvaliteet.
Mitmepunktiliste keevitusseadmete puhul saab keevitamist lõpetada üheaegselt mitmes ristumispunktis, suurendades seeläbi võrgusilma lehe tootmiskiirust ajaühiku kohta.
Pärast keevitamist transporditakse terasvõrgu leht väljundmehhanismi kaudu valmistoote piirkonda.
Olenevalt tootmismeetodist saab valmistoodet töödelda pideva väljundi, fikseeritud pikkusega lõikamise või automaatse virnastamise teel. Suuremahulise tootmise jaoks saab käsitsi teisaldamise vähendamiseks veelgi konfigureerida automatiseeritud transpordi- ja kogumissüsteemi.
Terasvõrguga keevitusmasina tüüpilised kasutusstsenaariumid
Armatuurvõrgul on ühtlase suuruse, mugava konstruktsiooni ja kõrge tugevdustõhususe omadused, mistõttu seda kasutatakse laialdaselt erinevat tüüpi inseneriprojektides.
Betoondetailide tootmisel saab armatuurvõrku kasutada seinapaneelide, põrandaplaatide, torusegmentide ja muude monteeritavate elementide tugevdamiseks.
Armatuurvõrkkeevitusmasinad võivad toota standardiseeritud võrkpaneele partiidena, pakkudes monteeritava betooni tootmiseks järjepidevat kokkupandavat armatuuri.
Tee-, silda- ja munitsipaalehituses kasutatakse armatuurvõrku laialdaselt betoonkonstruktsioonide, näiteks kõnniteede, sillatekkide ja muude raudbetoonkomponentide tugevdamiseks.
Suuremahuliste projektide puhul võivad automatiseeritud keevitusseadmed vähendada armatuuri käsitsi sidumist, parandada tootmise efektiivsust ja toetada pidevat armatuurvõrgu tootmist.
In residential buildings, commercial buildings, industrial facilities, and other construction projects, reinforcing mesh can be used in floor slabs, walls, foundations, and other reinforced concrete structures.
Standardiseeritud võrkpaneele saab eelnevalt ehitusjooniste järgi toota ja seejärel ehitusplatsile paigaldamiseks transportida. Selline lähenemine võib vähendada kohapealsete armatuurvarraste töötlemise ja montaažitööde mahtu.
Tunneli-, metroo- ja maa-alused ehitusprojektid nõuavad tavaliselt suures koguses ühtsete mõõtmete ja spetsifikatsioonidega tugevdust.
Armatuurvõrgu keevitusmasinad võivad vastavalt projekti nõuetele toota erinevate spetsifikatsioonidega võrkpaneele. Saadud armatuurvõrku saab kasutada betoonkonstruktsioonides ja sellega seotud tugevdussüsteemides.
Professionaalsete armatuurvarraste töötlemisettevõtete jaoks võivad armatuurvõrgu keevitusmasinad olla standardsete armatuurvarraste töötlemisliinide oluline osa.
Ühtsete tootmisparameetrite ja automatiseeritud juhtimise abil saab erinevaid võrgusilma spetsifikatsioone vastavalt tellimuse nõuetele kiiresti ümber lülitada, mis aitab parandada seadmete kasutamist ja tootmiskorralduse tõhusust.
Terasvõrgu keevitusmasina tähtsus terase töötlemise tootmises
Tootmismeetodite seisukohast ulatub armatuurvõrguga keevitusmasina tähtsus käsitsi keevitamise asendamisest kaugemale. Selle peamine väärtus seisneb võtmeprotsesside, nagu armatuurlaua etteandmine, positsioneerimine ja keevitamine, integreerimises koordineeritud automatiseeritud töövoogu.
Esiteks võib automatiseeritud tootmine vähendada käsitsi sekkumist ja töötajate sõltuvust korduvate ülesannete täitmisel.
Teiseks võib digitaalne parameetrite juhtimine parandada tootmispartiide vahelist järjepidevust, eriti projektide puhul, mis nõuavad rangeid võrgusilma mõõtmeid ja armatuuride vahekaugust.
Lisaks võib pidev tootmine suurendada kogutoodangut ja säilitada stabiilsemat tootmisvoogu. Suurte tellimuste mahtudega armatuuri töötlemisettevõtete ja monteeritavate betoonkomponentide tehastega võib stabiilne ja automatiseeritud tootmisprotsess üldist tootmisjuhtimist veelgi parandada.
Samal ajal võivad automatiseeritud seadmed aidata armatuuri töötlemisel järk-järgult üle minna traditsioonilistelt detsentraliseeritud kohapealsetelt toimingutelt tehasepõhistele, standardiseeritud ja digitaliseeritud tootmismudelitele.
Tehnilised tegurid, mida terasvõrguga keevitusmasina valimisel arvesse võtta
Erinevatel ehitusprojektidel on terasvõrkude spetsifikatsioonidele ja väljundile erinevad nõuded. Seetõttu ei tohiks masinat valides keskenduda ainult teoreetilisele tootmiskiirusele, vaid võtta igakülgselt arvesse ka tegelikke töötlemisvajadusi.
Peamised tehnilised tegurid hõlmavad järgmist:
- Töödeldava terase läbimõõtude vahemik
- Võrgusilma maksimaalne laius ja pikkus
- Terase piki- ja põikivahede vahemik
- Keevitusmeetod
- Keevituspunktide arv ja sünkroonkeevitusvõime
- Automaatne söötmisviis
- Juhtimissüsteem
- Seadmete tootmistsükkel
- Valmistoote väljundmeetod
- Seadmete töö stabiilsus
- Järelhooldus ja tehniline tugi
Välismaiste projektide puhul tuleb seadmete valikul arvesse võtta ka selliseid tegureid nagu kohalikud elektristandardid, paigaldustingimused, operaatoriliidese nõuded, varuosade saadavus ja tehniline kaugtugi.
Seetõttu ei tohiks armatuurvõrguga keevitusmasina valimisel lähtuda ainult seadme mudelist. Masina konfiguratsioon tuleks määrata vastavalt armatuuri spetsifikatsioonidele, võrgusilma mõõtmetele, nõutavale tootmisvõimsusele ja tegelikele töötingimustele, tagades, et seadmed vastavad konkreetsetele tootmisnõuetele.
Professionaalne kokkuvõte
Armatuurvõrgu keevitusmasin on oluline seade armatuuri töötlemise automatiseerimiseks. Selle põhiväärtus seisneb traditsioonilise armeerimisvõrgu tootmise muutmises pidevaks, standardiseeritud ja juhitavaks protsessiks automaatse etteande, täpse positsioneerimise, mitmepunktilise sünkroonkeevituse ja CNC-juhtimise kaudu.
Töötlemise vaatenurgast integreerib seade mitut toimingut, sealhulgas armatuuri etteandmist, positsioneerimist, põikisuunalist armatuuri paigaldamist, keevitamist armatuuri ristumiskohtades ja valmis võrgupaneeli tühjendamist. Kasutusalade osas saab armatuurvõrgu keevitusmasinaid kasutada erinevates valdkondades, sealhulgas monteeritavate betoonkomponentide tootmises, hoonete ehituses, teede- ja sildade ehituses, tunneli- ja maa-aluses projektis ning professionaalsetes armatuuri töötlemise tehastes.
Kuna ehituse industrialiseerimine ja standardiseeritud armatuurvarraste töötlemine arenevad edasi, seab armatuurvõrgu tootmine kõrgemad nõudmised töötlemise täpsusele, tootmise efektiivsusele, seadmete stabiilsusele ja automatiseerimisele. Seetõttu tuleks seadmete valikul lähtuda sellistest teguritest nagu armatuuri läbimõõt, võrgusilma spetsifikatsioonid, keevitusnõuded, tootmisvõimsus ja tegelikud töötingimused, selle asemel et valida seadmeid üksnes hinna või tootmiskiiruse alusel.
Pikaajalisest tootmisest lähtudes vajab usaldusväärne tugevdusvõrguga keevitussüsteem enamat kui stabiilset mehaanilist struktuuri ja ühtlast keevitusjõudlust. Samuti peaks see pakkuma kõikehõlmavaid võimalusi automaatjuhtimise, spetsifikatsioonide vahetamise, tootmise tõhususe, hoolduse lihtsuse ja tehnilise toe vallas. Ühendades seadmete võimalused tegelike töötlemisnõuetega, saavad tootjad paremini vastata kaasaegse armatuuri töötlemise kasvavatele nõudmistele tõhususe, järjepidevuse, standardimise ja automatiseerimise osas.